


Garantir une efficacité électrochimique maximale et la durabilité du stack grâce au contrôle continu de la résistivité (18.2 MΩ·cm), du TOC et des traces ioniques via des schémas de filtration de haute précision.
La génération industrielle d’hydrogène vert par électrolyse de l’eau se consolide comme le pilier fondamental de la décarbonation dans les secteurs difficiles à électrifier. Cependant, le rendement thermodynamique des cellules à membrane d’échange de protons (PEM), anionique (AEM) ou à oxyde solide (SOEC) est strictement conditionné par la qualité de l’eau d’alimentation. La présence de traces de cations divalents, de silice colloïdale ou de matière organique dans l’eau brute dégrade irréversiblement les électrodes et la membrane polymère du stack, augmentant la surtension et réduisant drastiquement la durée de vie du système.
Cet article technique expose l’architecture conceptuelle et opérationnelle des systèmes intégrés de production d’eau ultrapure (Ultrapure Water, UPW). Grâce à la combinaison d’une filtration multi-étape par membranes (UF/NF), d’une osmose inverse (OI) à double passe, de l’électrodeionisation continue (EDI) et d’un polissage final de haute précision, on obtient une ressource avec une résistivité constante de 18.2 MΩ·cm (0.055 µS/cm à 25 °C) et des niveaux de carbone organique total (TOC) < 5 ppb, transformant des sources industrielles complexes ou de l’eau potable en une ressource de qualité réactif électrochimique.
Impuretés dans l’électrolyse: mécanismes physico-chimiques de dégradation
Dans la réaction globale de décomposition électrochimique de l’eau:
2 H2O (l) —> 2 H2 (g) + O2 (g) (Énergie Libre de Gibbs: Delta G = +237.2 kJ/mol)
L’eau n’agit pas simplement comme un milieu de transport de masse, mais comme le réactif direct dans les semi-réactions de dégagement d’oxygène (OER) à l’anode et de dégagement d’hydrogène (HER) à la cathode.
Lorsque l’eau d’alimentation ne respecte pas les limites microbiologiques, ioniques et organiques les plus strictes, trois phénomènes de dégradation électrochimique s’activent:
- Empoisonnement du catalyseur et blocage des sites actifs: Les cations métalliques tels que Fe³⁺, Cu²⁺ ou Ni²⁺ entrent en compétition avec les protons (H⁺) sur les sites actifs de platine et d’iridium, augmentant la résistance de transfert de charge (R_ct) et élevant la tension de cellule (V_cell).
- Entartrage des membranes d’échange (PEM): Les cations alcalino-terreux (Ca²⁺, Mg²⁺) précipitent sous forme de carbonates et d’hydroxydes dans les pores de la membrane en acide perfluorosulfonique (PFSA), substituant les groupements acides –SO3⁻ et réduisant drastiquement la conductivité protonique (sigma_H).
- Encrassement organique (Fouling) et corrosion par les halogénures: La matière organique solubilisée (mesurée en TOC) génère des films passivants sur la couche de transport poreuse (Porous Transport Layer, PTL), tandis que les ions halogénures comme le chlorure (Cl⁻) favorisent la corrosion par piqûres sur les plaques bipolaires en titane.
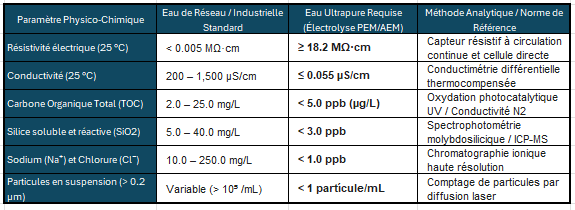
Exigences de qualité de l’eau ultrapure (UPW)
Pour assurer la durabilité opérationnelle de la centrale d’électrolyse au-delà de 60 000 heures, l’eau traitée doit être conforme aux normes de pureté strictes telles que ASTM D1193 (Type I) et ISO 3696 (Grade 1).
Architecture du système de purification multi-étape
La conception d’un train de production d’eau ultrapure nécessite l’intégration coordonnée de technologies de séparation par membrane, de déminéralisation électrochimique et de polissage cationique/anionique. Par conséquent, la chaîne peut être modélisée au moyen d’un schéma modulaire constitué de quatre étapes séquentielles:
1. Prétraitement avancé par ultrafiltration tangentielle
L’eau d’entrée (provenant du réseau potable, de puits ou d’effluents de procédé) subit une filtration tangentielle par des membranes d’ultrafiltration. Avec un seuil de coupure de masse moléculaire (MWCO) compris entre 10 kDa et 100 kDa, le module d’UF élimine 99.9% des solides en suspension, bactéries, colloïdes de silice et macromolécules organiques. Cela garantit un indice de densité du limon (Silt Density Index, SDI_15) inférieur à 2.0, prévenant l’encrassement de l’étape de déminéralisation.
2. Dessalement par osmose inverse à double passe (Double Pass RO)
Le perméat filtré alimente le circuit d’osmose inverse industriel. En appliquant une pression hydraulique supérieure à la pression osmotique de la solution (P_hid > Delta_pi), les membranes polymères composées à couche mince de polyamide (TFC) retiennent 99.5% des solides dissous totaux (TDS). Pour maximiser la pureté avant le polissage ionique, la configuration séquentielle à double passe (Passe 1 + Passe 2) ajuste le pH intermédiaire pour convertir le dioxyde de carbone dissous (CO2) en bicarbonate (HCO3⁻), permettant sa rétention par la seconde étape membranaires.
3. Déionisation continue par électrodeionisation (EDI)
Au lieu de recourir aux lits mixtes traditionnels d’échange d’ions nécessitant des régénérations périodiques avec des réactifs chimiques agressifs (HCl et NaOH), Perinox intègre des modules d’électrodeionisation continue (EDI). L’EDI combine des membranes sélectives de cations (MC) et d’anions (MA), des résines d’échange ionique dans des compartiments de dilution et un champ électrique continu (DC). Sous l’action de la différence de potentiel:
- Les cations (Na⁺, Ca²⁺) et les anions (Cl⁻, SO4²⁻) migrent à travers les membranes sélectives vers les cellules de concentrat.
- La dissociation continue de l’eau en eau pure (H2O —> H⁺ + OH⁻) auto-régénère constamment la résine ionique in situ.
- On obtient de manière ininterrompue une eau déminéralisée d’une résistivité de 16 à 18 MΩ·cm, éliminant les rejets d’effluents chimiques.
4. Oxydation photocatalytique du TOC et polissage final (Polisher)
Le flux de perméat traverse un réacteur ultraviolet à double émission (185 nm / 254 nm). La longueur d’onde de 185 nm photolyse les molécules d’eau en générant des radicaux hydroxyle (•OH), lesquels détruisent les traces organiques en les convertissant en CO2 et H2O. Un lit de polissage final (Polisher) chargé de résines purifiées de qualité nucléaire absorbe les restes de dioxyde de carbone dissous, délivrant en continu un effluent avec une résistivité limite de 18.2 MΩ·cm.
La production efficace d’hydrogène vert exige des solutions intégrales alliant ingénierie des procédés, technologie des membranes et durabilité opérationnelle. Les systèmes de génération d’eau ultrapure éliminent les coûts récurrents et les risques environnementaux de la régénération chimique traditionnelle, offrant un flux continu adapté aux conditions d’électrolyse les plus exigeantes.
Contenu connexe
- Production d’eau ultrapure
- Réutilisation des eaux usées industrielles par technologies de filtration pour la production d’hydrogène vert
- Énergie alternative
Foire Aux Questions (FAQ)
1. Pourquoi une cellule d’électrolyse PEM ne peut-elle pas fonctionner avec de l’eau potable ou déminéralisée conventionnelle?
L’eau potable ou déminéralisée conventionnelle possède une conductivité comprise entre 5 µS/cm et 50 µS/cm, ce qui représente une concentration élevée d’ions tels que Ca²⁺, Mg²⁺ et Cl⁻. Dans une cellule PEM, ces ions se déposent sur la membrane d’échange de protons et désactivent le catalyseur d’iridium/platine, réduisant l’efficacité énergétique et endommageant le stack après seulement quelques centaines d’heures de fonctionnement.
2. Quels sont les avantages de l’Électrodeionisation (EDI) par rapport aux lits mixtes de résine dans les installations d’hydrogène vert?
L’Électrodeionisation (EDI) fonctionne en régime continu en utilisant l’énergie électrique pour régénérer les résines de manière interne. Cela élimine la manipulation et le stockage de réactifs chimiques dangereux (acide chlorhydrique et soude caustique), supprime les coûts logistiques de régénération externe et évite les arrêts de production d’hydrogène.
3. Comment le prétraitement par ultrafiltration influe-t-il sur la consommation énergétique des usines d’eau ultrapure?
L’ultrafiltration élimine efficacement les colloïdes et les solides en suspension qui encrassent les membranes d’osmose inverse. Un prétraitement optimal maintient la pression transmembranaire (TMP) dans des plages stables, évitant l’augmentation de la puissance requise par les pompes haute pression et réduisant la consommation électrique spécifique (kWh/m³) de l’installation.
Références et sources techniques
- ASTM International. (2018). Standard Specification for Reagent Water (ASTM D1193-06R18). ASTM International. https://www.astm.org/d1193-06r18.html
- International Organization for Standardization. (1987). Water for analytical laboratory use — Specification and test methods (ISO Standard No. 3696:1987). ISO. https://www.iso.org/standard/9169.html
- Mouli, C., & Srinivas, K. (2023). Impact of water purity and impurities on proton exchange membrane water electrolysis performance: A comprehensive review. Journal of Power Sources, 556, 232450. https://doi.org/10.1016/j.jpowsour.2022.232450
- Perinox. (2026). Filtration tangentielle par membranes dans la récupération d’eau et la production d’hydrogène vert. Perinox Technologies Industrielles. https://perinox.com/filtracion-tangencial-membranas-hidrogeno-verde/
- Perinox. (2026). Plus de 40 ans d’innovation dans le traitement des fluides industriels et les technologies de séparation. Perinox Corporate. https://perinox.com/perinox-40-anos-tratamiento-fluidos-industriales/
Image: Photo par Rick Rothenberg sur Unsplash et visuel par Canva.
Contenu généré, édité et révisé par l’équipe technique et d’ingénierie de Perinox avec le support d’une IA.


